




导航


精馏让万能溶剂-DMF“返老还童”
前言
在精细化工、合成革、医药和电子材料等领域,有一种溶剂被誉为"万能溶剂"——它就是N,N-二甲基甲酰胺(DMF)。凭借其优异的溶解性能和热稳定性,DMF已成为聚氨酯合成革、腈纶纺丝、医药中间体合成、电子清洗等众多工业场景中不可或缺的"工业味精"。
然而,DMF的高沸点(153℃)和与水完全互溶的特性,使得其使用后的废液处理成为行业一大难题。直接焚烧不仅浪费宝贵的溶剂资源,还产生大量碳排放和危废处置成本。在这一背景下,DMF精馏回收技术正从"可选"走向"刚需",成为化工企业降本增效、绿色转型的关键一环。
核心痛点
DMF的精馏回收有其独特的技术难点:
水解及受热劣化:在含水且存在酸、碱的条件下,DMF水解可能加快,生成二甲胺和甲酸;较高温度及长时间受热也会增加劣化风险,需结合原液组成控制工况。
水分脱除与高纯分离:DMF与水通常不形成共沸物,但要达到低含水量及高纯度要求,仍需合理配置理论级数、回流比与馏分切割条件。
杂质多样性:废液中常含有盐类、低聚物、染料、单体等多种杂质,增加了分离难度。
整体解决方案
针对DMF精馏回收的难点,远怀提供了如下的解决方案:
针对受热劣化,采用减压精馏降低沸腾温度,并控制受热时间,改善产品品质;综合能耗需结合回流、热回收及真空系统评估。
针对水分脱除,通过合理设计理论级数、回流比和操作压力,配合温度监测与分段收集馏分,实现水分与DMF的分离。
针对杂质多样性,通过合理控制蒸发负荷、回流比及塔内气速,并采取适当的防夹带措施,减少高沸点杂质进入产品馏分;塔底残液按设计方式排出处理。
工艺路线
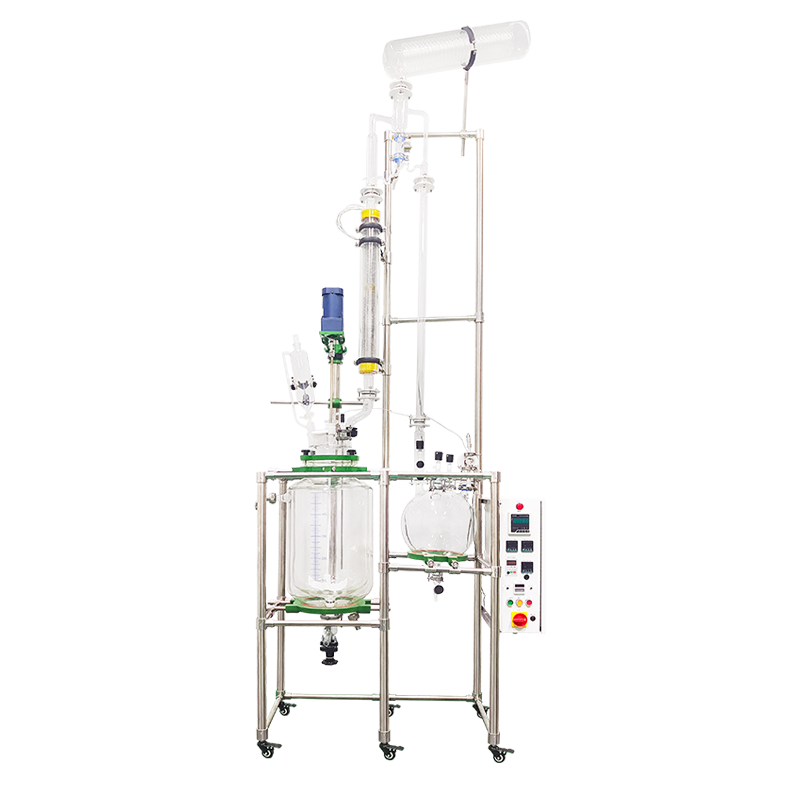
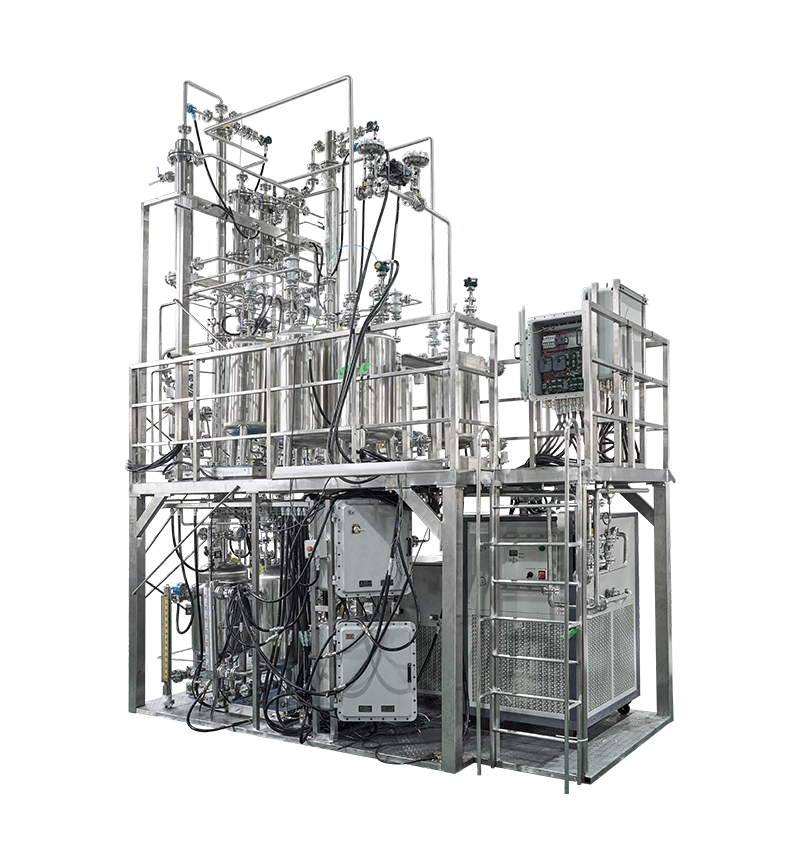
采用减压间歇精馏,物料进入蒸馏釜后加热至沸腾,在全回流条件下运行,待工况稳定后开始采出。按馏分组成及质量要求调整回流比:第一阶段收集富水前馏分;第二阶段单独收集水与DMF的过渡馏分,经评估后返工;第三阶段收集合格DMF产品馏分。切换应结合稳定操作压力下的塔顶温度、组成及水分检测判断,不能仅依据系统温度升高。最终纯度以检测结果为准。
核心优势
高真空密封设计,为整个DMF减压精馏系统提供了可靠的真空保证。
温度监测与协同控制,通过加热负荷、操作压力、回流比及采出量的协调调节,维持稳定工况,减少局部过热及DMF劣化风险。
自动化控制,降低了操作门槛,集成PLC控制,实时监控整套系统的温度和压力,降低了操作难度和强度,使整个过程有条不紊地进行。
典型案例
某合成革企业的DMF溶剂废水(DMF含量约30%),希望回收DMF重新使用,要求达到工业级(纯度≥99.9%,水含量<0.05%)
经过远怀的精馏装置之后,DMF纯度为99.92%,含水量为0.03%,达到客户规定的回用指标。
【技术确认:发布前请核对真实项目记录、检测方法及验收报告。此处纯度、水分和金属杂质数值仅作为该案例结果,不作为通用性能保证;回用及等级判定以客户完整规格为准。】
对于含高沸点残留物、易结垢或高黏度组分的物料,可评估配置薄膜蒸发器,改善残液处理及溶剂回收。增加薄膜蒸发器不能直接保证特定纯度或含水量;最终指标需经试验验证,电子级适用性需按客户完整规格检验。
精馏让万能溶剂-DMF“返老还童”
客户案例
Powered by Webfoss
Copyright ©2026.上海远怀智能科技股份有限公司 All rights reserved 沪ICP备2025109777号
